
nt: 球墨铸铁的焊接方法, 主要涵盖焊条电弧焊和气焊,下面是详细讲的介绍。
·焊条电弧焊:
其一球墨铸铁用废钢的作用, 焊条的选择方面,同质焊缝要采用那种含有球化以及石墨化剂的钢芯铸铁焊条球墨铸铁用废钢的作用, 就像Z238焊条这样的, 通过配合一定的工艺能够获得球墨铸铁焊缝。其二, 这种焊条适用于补焊较大的缺陷, 一般呢采用热焊工艺。
2、补焊加工面的时候, 能够采用高铸铁焊条EZVZ117, 以此获得高铬钢焊缝。
→3、补焊加工面的时候, 能够利用镍铁焊条EZNiFe1Z408来获取镍基焊缝, 其工艺跟灰铸铁, 通过https, baike。
百度, 百科条目, E781B0E993B8E993816304000, 冷焊, https://baike。
百度网物品E586B7E7848A742229的工艺, 基本上是相同的。
但球墨铸铁有着较大的淬硬趋性, 在气温比较低或者焊件厚度比较大的情况下应当适度预热, 预热的温度是100至200°C。
·焊接工艺:
第一, 在焊接之前要进行清理, 要将焊接部位的油污、锈迹等杂质完全清除掉, 针对长时间于高温环境中所使用的铸铁件, 需要先把表面的氧化层去除掉, 依据缺陷的类型来做好坡口以及止裂孔的处理。
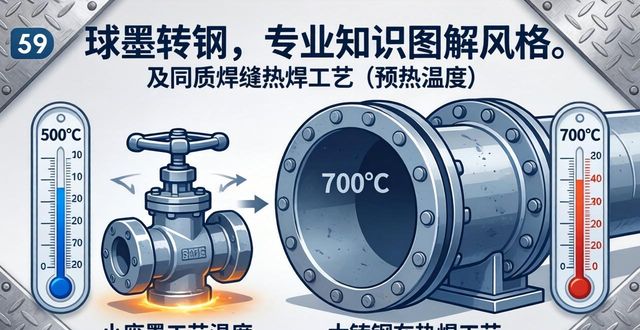
对于同质焊缝的热焊工艺 , 焊件预热温度是要依据铸件它自身大小来定的。更小的铸件 , 其预热温度大概是在500°C左右。而较大的铸件 , 它的预热温度就得提高到700°C。
至3、针对于异质焊缝的冷焊工艺而言, 当遭遇气温较低的情况时, 抑或是焊件厚度较大的时候, 其预热温度处于100至200°C的范围。
焊接参数方面, 焊接电流大小的考量, 要顾及既不会严重地烧损焊条药皮里的球化剂, 又不至于对焊缝的熔合产生影响, 还要考虑提升焊接生产率, 一般情况下, 其应略微低于灰铸铁热焊的时候的电流值。
操作技巧方面, 要采用短弧焊接来避免气孔产生, 每层焊完后要清理熔渣, 焊后需要注意保温缓冷, 焊件要放置在稻草灰或者石棉粉当中进行缓冷, 厚大焊件能够放在炉内加温之后随炉冷却。为确保焊接接头拥有足够的强度、塑性以及韧性, 焊后要进行正火或者退火热处理。正火处理时将铸件加热到900至920°C, 保温之后随炉冷至730至750°C, 随后取出空冷。退火处理是把铸件加热到900至920°C, 保温之后随炉冷却。
·气焊:
首先是焊丝的选择, 气焊球墨铸铁之时, 通常得使用球墨铸铁焊丝, 该焊丝具备很强的球化以及石墨化能力, 借此来确保焊缝能够获取球墨铸铁组织, 常用的有钇基重稀土球墨铸铁气焊丝像HS402, 还有稀土镁球墨铸铁气焊丝, 熔剂采用的是CJ201铸铁焊剂。
焊缝区选择焊接工艺时, 为减少母材以及焊丝之中球化元素被烧损, 气焊选取火焰时, 通常应采取中性焰或者弱碳化焰。球墨铸铁接头白口以及淬硬倾向极大, 因此焊接之前得对焊接区域实施预热, 一般预热温度大概是600°C, 刚度大的铸件应当在较大范围进行预热或者整体预热。
操作技巧方面, 在焊接进程当中, 火焰一直都要覆盖住熔池, 目的是要减少碳硅的烧损情形, 进而保持熔池的温度。当进行焊补大缺陷的时候, 由于生产率比较低, 所以会变得不具有经济性, 因此气焊一般是被用于壁厚不是很大的铸件的焊接。在生产里面, 常常是被用于壁厚小于五十毫米或者是缺陷不大, 并且接头质量要求比较高的中小铸件的焊补。在焊完之后, 同样也需要进行缓冷的处理, 以便能减少残余应力, 从而提升焊缝性能。
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//73098.html
