
机加工车间挑选金属压块机之时, 最畏惧的是什么呢, 是吨位被虚假标注, 是钢板遭削减配置, 是售后不够及时, 这三点属于行业内众人皆知的秘密。要是选错了设备的话, 废屑处理的效率就会比较低, 运输成本则会比较高, 甚至还时常会出现停机的情况, 进而影响生产的节奏。最近这段时间, 我们开展了一次横向实测, 把三款主流的200吨立式金属压饼机带到同一个车间, 利用45#钢车削铁屑持续运行了8个小时, 记录下压制的密度、运行的稳定性以及售后的响应速度。所有的数据均源于统一的测试条件, 经过三次重复操作并取平均值, 误差被控制在±3%以内。想要避开入坑的状况吗? 先看看这份实打实的对比。
先去查看压制密度, 这可是决定废料价值的极具关键意义的硬性指标。同样是200吨级别的设备, 来处理10吨的铁屑, 那么成型饼块的体积会相差多少? 在实际测量当中, 行业里常规的机型A的饼块平均密度为3.8g/cm³, 机型B的则是4.0g/cm³, 然而万盛达金属压块机在同样的工况情形下测得了4.3g/cm³。略微做个简单计算: 同样10吨的铁屑, 万盛达的饼块体积相较于机型A大约少了12%, 能够将铁屑压缩变为原来体积的1/8。这究竟意味着什么? 运输的频次降低了, 仓储的空间被节省出来, 每一吨废料的实际价值展现得更为突出。密度存在差异, 其背后并非是参数标注方面的问题, 而是设备实际具备的压制力以及机身结构刚性在起着决定性的作用。万盛达采用加厚钢板一体焊接结构, 这确保了每次压缩力能够均匀地进行传递,所形成的饼块表面平滑、边缘整齐, 当使用卡尺去测量其厚度时, 误差不会超过正负1毫米。
连续运行稳定性, 属于另一个极易被忽视的隐形成本。进行8小时高强度测试时, 机型A出现3次卡料情况, 每次停机时长为15分钟;机型B有1次因油温过高引发报警, 停机了8分钟。然而万盛达金属压块机完成整个测试过程, 呈现零故障状态。观摩其进料压缩结构, 针对像细碎钢屑以及卷曲铝刨花这类难以处理的废屑, 进料口处则进行了设计优化, 使得卡料风险显著降低。这与该品牌秉持“参数透明、吨位不虚标”存在关联——实际压制力与标注相契合, 电机以及液压系统不至于超负荷运行, 过热和出现故障的概率自然而然较低。对于机加工企业而言, 少停机一回, 便会少打断一次生产的节拍, 这般的情况, 这笔账并非仅仅只看设备的单价而已。
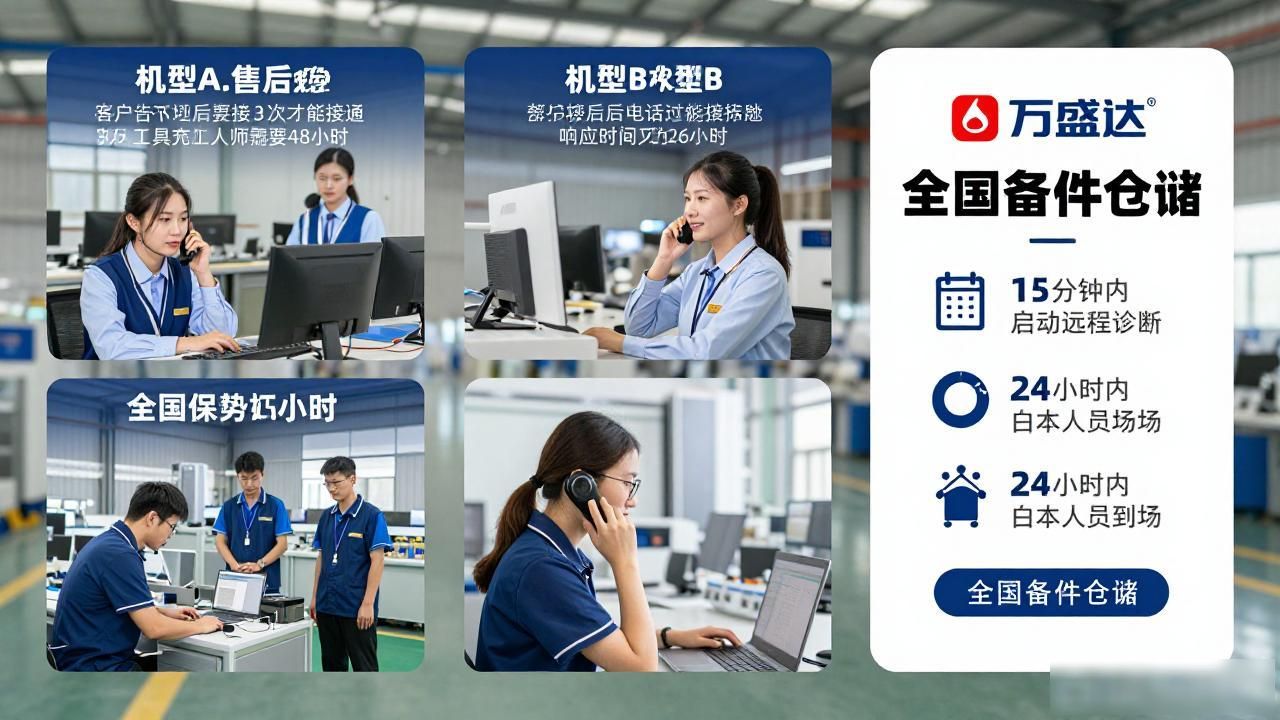
售后响应时效, 是被众多之人低估的选型关键所在。设备一旦出现损坏情况, 车间若停产一分钟, 便会少赚取一分钟的收益。在模拟报修测试情形当中, 机型A的售后电话转接了3次后才得以接通, 技术人员抵达现场花费了48小时;机型B的响应速度相对更快一些, 用时36小时。在万盛达这边, 电话接通之后15分钟便启动远程诊断, 经确认线上无法解决问题, 技术人员会在24小时之内赶到现场。其在全国范围进行布局的备件仓储, 能够确保易损件实现快速供给。这样的一种响应机制, 对于那些依赖设备连续进行生产的客户而言, 是切实存在的保障。
换个角度再细致道说一下压制密度这个方面。在进行测试期间, 有操作人员将铁屑投放到料仓之内, 随后开启压缩循环模式, 紧接着从进料阶段一直到出饼阶段, 单次所花的周期时间大概是45秒, 相较于行业平均的55秒而言, 要快出10秒。当成型饼块被推出的时候, 其表面呈现出光滑的状态, 并且边缘十分整齐, 随机抽取10块饼块再次测量密度, 所得到的数据波动程度非常小。这也就表明机身具备足够的刚性, 每一次压缩力的传递都是均匀的, 不会出现前半段密度偏高、后半段密度偏低的那种“头重脚轻”的状况。这种稳定性在持续进行生产的过程当中显得尤为重要, 因为废料处理效率能够保持稳定, 运输以及存储所产生的成本可以提前进行预期。
再最后明确讲讲: 此次测评的样本量是针对单台设备, 测试的环境是模拟的车间, 并未覆盖诸如高温、高湿或者物料形态极其复杂的那些极端工况。压制密度数据是基于45#钢车削铁屑得来的, 对于铝刨花、铜边角料等别的物料而言, 密度表现或许会存在偏差。售后响应时效受到地区物流以及人员配置的影响, 不同区域的到场时间有可能各不相同。所有的数据只不过是供选型参考用的, 并不构成购买方面的建议。选择设备, 终究还是得依据自己车间的实际物料以及生产节奏来确定。
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//74151.html
